

Berita
Rumah / Berita / Berita Industri / Aluminium 7075 lwn 6061 Palsu: Kekuatan Tegangan, Anodisasi & Kebolehmesinan
Memilih antara aloi aluminium 7075 dan 6061 palsu ialah keputusan berulang untuk jurutera dan pasukan perolehan yang memerlukan komponen ringan dengan prestasi mekanikal yang boleh diramal. Walaupun kedua-duanya adalah aloi aluminium tempa yang boleh dikeraskan usia, keluarga kimianya, siling kekuatan, tingkah laku permukaan dan kos pemesinan berbeza dengan ketara. Panduan ini membandingkan aloi aluminium 7075 vs 6061 palsu pada tiga faktor yang paling penting dalam bahagian tempa ketepatan: kekuatan tegangan, kualiti anodisasi dan kebolehmesinan.
Perbezaan praktikal bermula pada jongkong. Aloi 7075 tergolong dalam sistem aluminium-zink-magnesium-kuprum (Al-Zn-Mg-Cu), manakala 6061 tergolong dalam sistem aluminium-magnesium-silikon (Al-Mg-Si). Falsafah pengaloian adalah mudah: 7075 direka untuk memaksimumkan kekuatan melalui kerpasan padat MgZn 2 zarah, manakala 6061 menekankan prestasi bulat dengan rintangan kakisan dan kebolehkimpalan yang baik.
| unsur | 7075 (berat%) | 6061 (berat%) |
|---|---|---|
| Zink (Zn) | 5.1 – 6.1 | 0.25 maks |
| Magnesium (Mg) | 2.1 – 2.9 | 0.8 – 1.2 |
| Kuprum (Cu) | 1.2 – 2.0 | 0.15 – 0.40 |
| Silikon (Si) | 0.40 maks | 0.40 – 0.80 |
| Chromium (Cr) | 0.18 – 0.28 | 0.04 – 0.35 |
| Besi (Fe) | 0.50 maks | 0.70 maks |
Kandungan zink dan kuprum yang tinggi dalam 7075 mendorong pengerasan kerpasan. Pada 6061, magnesium dan silikon membentuk Mg 2 Mendakan Si, yang memberikan kekuatan sederhana sambil mengekalkan prestasi pemanjangan dan kakisan seimbang. Perbezaan itu melata ke setiap harta kemudian.
Dalam keadaan T6, rawatan haba yang paling biasa untuk kedua-dua aloi, palsu 7075 memberikan kekuatan hasil kira-kira 435–505 MPa dan kekuatan tegangan muktamad 510–570 MPa. 6061-T6 palsu biasanya mencapai hasil 240–275 MPa dan kekuatan tegangan muktamad 290–310 MPa. Dari segi praktikal, 7075 menawarkan lebih kurang 80% kekuatan hasil lebih tinggi daripada 6061.
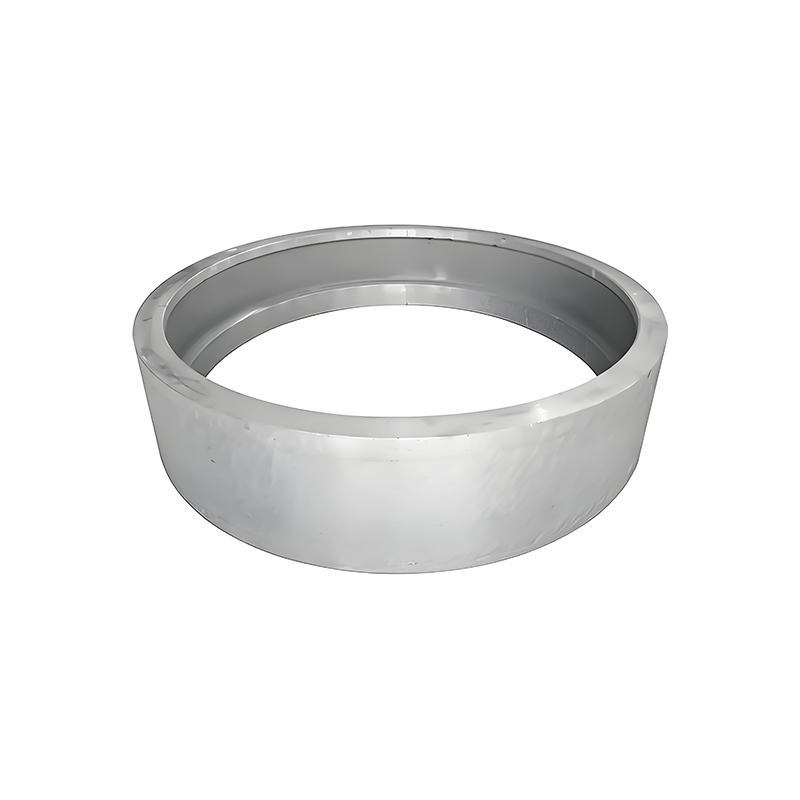 Penempaan Aloi Aluminium 7075 untuk Bahagian Struktur Kekuatan Tinggi Dengan kekuatan hasil kira-kira 80% lebih tinggi daripada 6061 dalam keadaan T6, penempaan 7075 sesuai dengan komponen beban berat seperti gear dan bebibir, di mana mengurangkan saiz bahagian mengurangkan berat sambil mengekalkan kapasiti beban. Lihat Produk →
Jurang itu datang daripada sistem Zn-Mg-Cu: 7075 mendakan lebih kasar dan lebih banyak selepas penuaan buatan, menyekat pergerakan terkehel dengan lebih berkesan. Untuk komponen struktur seperti gear palsu, bebibir aci, dan perumah galas dalam kuasa angin dan jentera berat, kekuatan tambahan membolehkan saiz bahagian dikurangkan, mengurangkan jisim tanpa mengorbankan kapasiti beban.
Pemanjangan menceritakan kisah yang berbeza. 6061 biasanya menunjukkan pemanjangan 10-14% dalam T6, manakala 7075 berada sekitar 6-10%. Jika penyerapan tenaga atau kebolehbentukan selepas penempaan adalah kritikal, 6061 ialah pilihan yang lebih memaafkan.
Anodizing ialah operasi pasca penempaan biasa untuk bahagian aluminium yang memerlukan rintangan haus, perlindungan kakisan atau kemasan estetik tertentu. Aloi 6061 secara meluas dianggap sebagai salah satu aloi aluminium terbaik untuk anodizing. Kandungan kuprumnya yang rendah menghasilkan salutan yang jelas, cerah, seragam yang menerima pewarna secara konsisten, sama ada keperluannya adalah jelas, hitam atau warna tersuai.
 Penempaan Aloi Aluminium 6061 dengan Tindak Balas Anodisasi Unggul Terkenal dengan kemasan anod yang konsisten dan terang, 6061 penempaan kekuatan keseimbangan, keplastikan dan kos, menjadikannya pilihan praktikal untuk bahagian struktur yang memerlukan salutan anodik yang jelas atau berwarna. Lihat Produk →
Aloi 7075 dianodisasi boleh diterima tetapi dengan pertukaran. Zarah antara logam yang kaya dengan tembaga boleh menyebabkan warna sedikit lebih gelap atau tidak sekata dalam kemasan anod yang jelas, terutamanya apabila geometri bahagian menghasilkan ketumpatan arus yang berbeza-beza. Dalam amalan, 7075 sering dinyatakan dengan warna anodisasi gelap atau digunakan tanpa anodisasi apabila aplikasinya adalah berstruktur terutamanya. Untuk kedua-dua aloi, asid sulfurik Jenis II dan anodisasi lapisan keras Jenis III adalah mungkin; anodisasi kot keras kerap digunakan pada 7075 untuk memulihkan rintangan haus yang tidak diberikan oleh kekuatan tinggi sahaja.
Kebolehmesinan sering menjadi faktor penentu dalam kos pengeluaran. Aloi 6061 terkenal mudah untuk dimesin: ia menghasilkan cip yang pendek, pecah dengan baik, membolehkan kelajuan pemotongan yang tinggi, dan meninggalkan kemasan permukaan halus yang sering menghilangkan pengilat sekunder. Dengan alat penyejuk dan karbida standard yang betul, penempaan 6061 boleh diputar, digiling dan digerudi pada kadar yang memaksimumkan daya pemprosesan.
7075 kurang memaafkan tetapi tidak sukar. Zink dan tembaga yang sama yang meningkatkan kekuatan juga meningkatkan pengerasan kerja dan menghasilkan cip yang lebih keras dan bertali. Operator biasanya mengurangkan kelajuan pemotongan sebanyak 20–30% berbanding 6061, menggunakan geometri sisipan yang lebih tajam dan bergantung pada persediaan tegar untuk mengelakkan getaran. Hasilnya ialah kemasan yang bersih dan boleh diulang, tetapi masa kitaran dan kos perkakas secara semula jadi lebih tinggi.
Satu nota penting: bahan yang ditempa secara amnya lebih mudah diramal daripada bahan tuang kerana proses penempaan menutup keliangan dan menapis struktur butiran. Kelebihan itu digunakan untuk kedua-dua 7075 dan 6061 apabila bahagian itu dibekalkan sebagai kosong palsu dan bukannya tuangan.
Kedua-dua aloi boleh ditempa, tetapi tingkap prosesnya berbeza. Aloi 6061 mempunyai julat suhu penempaan yang luas, kira-kira 400–500°C, dan rintangan ubah bentuk yang lebih rendah. Itu menjadikannya sesuai untuk geometri mati tertutup yang kompleks dan untuk operasi mati terbuka seperti aci palsu, gelang dan silinder. Aloi 7075 memerlukan tingkap yang lebih ketat, kira-kira 350–420°C, dan daya tekan yang lebih tinggi. Ia paling sesuai untuk geometri yang lebih mudah di mana ganjaran adalah kekuatan mekanikal maksimum.
Rawatan haba juga berbeza dalam sensitiviti. Kedua-dua aloi adalah larutan dirawat dan dibuat secara buatan untuk keadaan T6. 7075 memerlukan kawalan pelindapkejutan yang tepat untuk mengelakkan herotan, manakala 6061 lebih bertolak ansur. Bagi pembekal seperti Maiterio Intelligent Equipment, yang mengendalikan talian penempaan mati terbuka, kilang gelek gelang, relau rawatan haba dan bengkel pemesinan CNC, pengendalian kedua-dua aloi secara dalaman adalah keupayaan rutin.
Tiada aloi yang unggul secara universal; pilihan bergantung pada persekitaran yang dimuatkan, keperluan permukaan, dan bajet. Gunakan panduan keputusan ini:
Untuk rujukan pantas, jadual di bawah meringkaskan perbezaan utama dalam keadaan palsu:
| Kriteria | 7075-T6 | 6061-T6 |
|---|---|---|
| Kekuatan tegangan muktamad | 510–570 MPa | 290–310 MPa |
| Kekuatan hasil | 435–505 MPa | 240–275 MPa |
| Keseragaman anodizing | Baik, warna lebih gelap | Kemasan yang sangat baik, cerah |
| Kebolehmesinan | Sederhana | Cemerlang |
| Kebolehkimpalan | miskin | bagus |
| Kos biasa | Lebih tinggi | Lebih rendah |
7075-T6 palsu mempunyai kekuatan hasil 80% lebih tinggi daripada 6061-T6 palsu. 7075 adalah pilihan pertama apabila kekuatan maksimum diperlukan. 6061 harus dipilih apabila kekuatan sederhana digabungkan dengan rintangan kakisan yang lebih baik dan kebolehkimpalan adalah mencukupi.
Kedua-dua aloi boleh dianodkan, tetapi 6061 menghasilkan salutan anod jernih yang lebih cerah dan seragam. 7075 cenderung menghasilkan warna yang lebih gelap atau kurang seragam; memilih warna anodisasi gelap meminimumkan kesan ini.
7075 memerlukan kira-kira 20–30% kelajuan pemotongan yang lebih rendah dan perkakas yang lebih tajam kerana kekerasan yang lebih tinggi dan kecenderungan pengerasan kerja yang lebih besar. 6061 lebih menjimatkan untuk mesin, terutamanya dalam pengeluaran CNC volum tinggi.
Forged 7075 diutamakan dalam aeroangkasa, pertahanan dan aplikasi automotif berprestasi tinggi. Forged 6061 digunakan secara meluas dalam kuasa angin, jentera pembinaan, peralatan marin dan jentera perindustrian am di mana rintangan kakisan dan kecekapan kos penting.
Maiterio Intelligent Equipment mengekalkan keupayaan penempaan aloi aluminium khusus meliputi 7075, 6061, 2A12, 5083, dan 5A06. Kemudahan ini termasuk tukul tempa mati terbuka, kilang gelek gelang lancar, relau rawatan haba, dan lebih daripada 70 mesin CNC, jadi kosong palsu boleh dihantar dengan mesin kemasan dan sedia untuk dipasang. Bagi jurutera yang membandingkan pembekal penempaan, pengalaman praktikal di lantai kedai penting sama seperti helaian data aloi — ketahui lebih lanjut dalam panduan kami untuk memilih pembekal penempaan yang betul .

No.1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, China
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]

 Previous


